Пайка трубопроводов при монтаже систем кондиционирования
Пайка медных трубок кондиционера выполняется твёрдым припоем при 700–800 °C: медь с медью — медно-фосфорным припоем без флюса, медь с латунью и сталью — серебряным припоем с флюсом. Внутри трубы во время пайки продувают азот, чтобы на стенках не образовалась окалина, которая потом забивает капилляры, ТРВ и фильтры.
Пайка соединений является одним из самых ответственных процессов при монтаже кондиционеров. Каждый выполняемый шов должен быть полностью герметичным и соответствовать техническим нормам. При утечке хладагента система перестанет функционировать и будет нуждаться в ремонте.
Содержание:
Основные положения
Пайка соединений выполняется твердым и мягким припоем, при температуре, которая ниже плавления соединяемых металлов. Соединительный шов образуется за счет сил адгезии, которые возникают между нагретой поверхностью металлического соединения и припоя. По поверхности основного металла припой распределяется под действием капиллярных сил. При использовании мягкого припоя пайка осуществляется при температуре 425 °C, а при применении твердого может быть в 2 раза выше.
Чтобы соединение из металлов получилось надежным необходимо добиться равномерного распределения припоя. Данный процесс называют «смачиванием». Его возможно выполнить только на хорошо подготовленной поверхности.
Использование припоя
Применение того или иного вида припоя в меньшей степени влияет на качество соединения, чем процесс пайки и характеристики соединений. Именно по данным показателям необходимо выбирать необходимый вид припоя.
Твердые припои применяют для соединений бронзы, меди, латуни и комбинаций из данных металлов. Во время соединения латуни и бронзы необходимо использовать флюс, чтобы избежать окисного образования на основном металле, поскольку из-за него может быть неравномерное распределение припоя. Медно-фосфорные припои для пайки медных соединений являются самофлюсующими.
Основным недостатком припоя содержащего фосфор является хрупкость, поэтому его не используют для пайки цветных металлов, включающих в себя более 10% никеля, а также для соединений из алюминиевой бронзы.
Для пайки цветных металлов, в частности меди и сплавов на ее основе, используют твердые серебряные припои, поскольку они не содержат фосфор. Исключением является алюминий и магний, поскольку для их соединения необходим флюс.
Следует быть осторожными, используя низкотемпературный медный припой, в состав которого входит кадмий, поскольку его пары отравляюще действуют на организм человека.
Пайка медных труб с применением медно-фосфорного припоя
Используя твердый припой, для качественного соединения труб, следует подобрать оптимальный вид пламени. Если пламя горелки сильно уменьшается, то это свидетельствует о слишком большом содержании газообразного топлива в газовой смеси. Быстрее нагревает и очищает поверхность металла незначительно уменьшающееся пламя.
Если факел пламени горелки ярко синего цвета и средней величины, то это свидетельствует о том, что газовая смесь содержит равное количество кислорода и газообразного топлива. Благодаря такой пайке металл будет нагреваться равномерно.
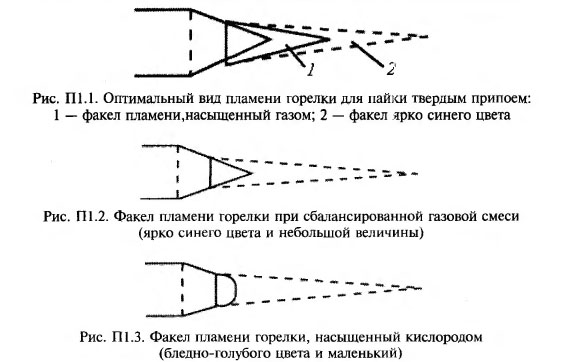
Если факел пламени горелки небольшой и бледно-голубого цвета, то это значит, что в газовой смеси находится много кислорода. Во время такой пайки поверхность металла будет окисляться, свидетельством чего станет появление темного налета на металле.
Гарантом надежности паяного соединения является подготовка медной поверхности. Она должна быть очищена от грязи, масла, краски и прочих веществ, которые могут препятствовать нанесению припоя на металлические поверхности.
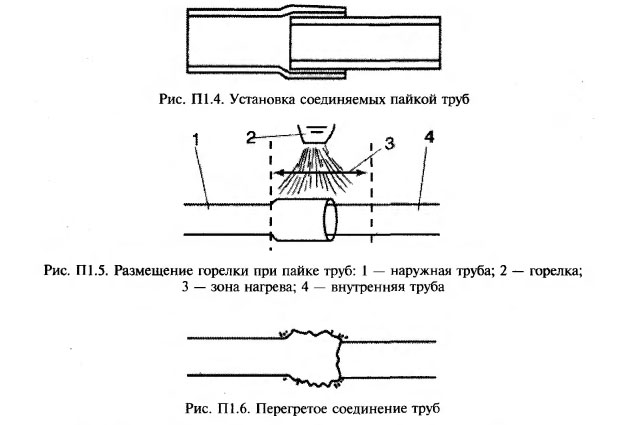
Соединяя методом пайки две медные трубы необходимо обеспечить выполнение следующих условий:
- труба меньше диаметра должна входить в трубу большего диаметра не меньше, чем на длину своего диаметра;
- зазор между стенками наружной и внутренней трубы должен находиться в пределах 0,025–0,125;
- прогрев выполняют равномерно по всей длине и окружности соединения;
- использование горелки нужного размера с уменьшающимся пламенем. При перегреве основной металл начинает сильнее взаимодействовать с припоем, в результате, такое соединение будет иметь значительно меньший срок службы.
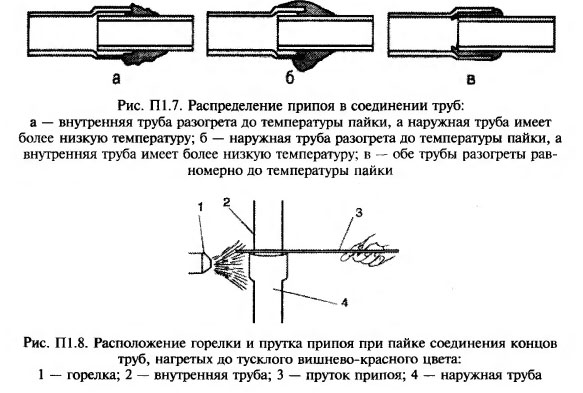
Припой не будет равномерно распределяться между соединяемыми трубами, когда внутренняя труба больше нагрета, чем наружная и в обратном порядке. Необходимо полностью равномерно разогревать всю поверхность свариваемых труб, только в этом случае припой будет равномерно проникать в зазор соединений.
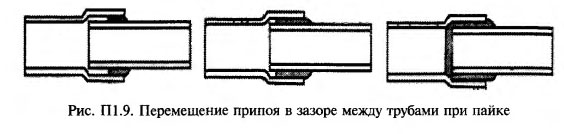
Если пруток твердого припоя расплавится от контакта с прогретыми трубами, то это означает, что они достаточно прогреты. Чтобы улучшить процесс пайки пруток твердого припоя предварительно прогревают пламенем горелки.
Известно, что припой проникает в соединение труб под действием капиллярных сил и чтобы облегчить процесс его растекания необходимо предварительно позаботиться о чистоте поверхности свариваемых соединений и соблюдать необходимый зазор. Также следует не забывать, что припой всегда движется к источнику теплоты.
Пайка меди с латунью с использованием твердого медно-фосфорного припоя
В небольшом количестве флюс наносят непосредственно перед нагревом соединений. Это обеспечивает хорошее смачивание припоя на поверхности латуни. После завершения пайки остатки флюса удаляют при помощи горячей воды и щетки. Данная процедура необходима для того, чтобы избежать появления коррозии на соединении.
Особенности пайки стали при помощи серебряного припоя
Для хорошего смачивания и проникновения припоя в зазоры между соединениями наносят флюс. Далее нагревают пруток припоя и погружают его о флюс. Таким образом, он покрывается тонким слоем, что предотвращает образование окиси цинка на свариваемой поверхности. После окончания пайки остатки флюса удаляют.
Флюсы
При сваривании соединений флюсы поглощают часть окислов, тем самым увеличивая свою вязкость. Именно по этой особенности их необходимо удалять с поверхности металла, поскольку со временем на данном соединении они могут вызвать коррозию.
Во время пайки используют минимальное количество флюса, остатки которого потом тщательно удаляют. Наносить его следует вдоль свариваемой поверхности, а не на само соединение, поскольку он должен попасть в него непосредственно до припоя.
Правила пайки
Прежде всего, перед пайкой соединений необходимо проверить взаимное расположение деталей и зазоры. Далее подготавливают металлические поверхности, очищают и обезжиривают. Если во время пайки необходимо использовать флюс, то наносить его необходимо небольшое количество и только на наружу соединения.
Пламя для пайки должно обеспечивать максимальный нагрев, причем соединение необходимо равномерно прогревать до необходимой температуры. После нанесения припоя на соединение проверяют равномерность его распределения. Для этой цели используют паяльную горелку. Припой должен растекаться в сторону более нагретого участка.
После завершения пайки необходимо тщательно удалить остатки флюса. Процесс нагрева должен быть коротким, чтобы избежать перегрева. Также во время пайки необходимо позаботиться о вентиляции, поскольку из припоя или фтористых соединений выделяется вредный дым.
Как запаять трубку кондиционера: порядок работ
- Отрезать трубу труборезом, снять заусенцы риммером, развальцевать раструб или подготовить фитинг.
- Зачистить поверхности до блеска, вставить трубу в раструб с зазором 0,05–0,2 мм.
- Подать в трубу азот с малым расходом и прогреть соединение горелкой равномерно по окружности.
- Подать припой, когда металл раскалится до тёмно-вишнёвого цвета: припой должен сам затекать в зазор.
- Дать шву остыть под азотом, затем опрессовать трассу азотом и проверить герметичность.
Так же паяют трассу между холодильным модулем и вынесенным на улицу конденсатором у промышленных машин — см. чиллер с выносным конденсатором.
Припой для пайки медных труб: какой выбрать
Припой для медных трубок кондиционера выбирают по тому, какие металлы соединяют. Медь с медью паяют медно-фосфорным припоем без флюса: фосфор сам раскисляет медь. Медь с латунью и сталью — серебряным припоем с флюсом. Мягкие оловянные припои для фреоновых линий не годятся: соединение не выдерживает давления и вибрации.
| Припой | Для чего | Температура пайки |
|---|---|---|
| Медно-фосфорный (L-CuP, 0 % серебра) | Медь — медь, без флюса | около 730–800 °C |
| Медно-фосфорный с серебром 2–15 % | Медь — медь, вибрация, перепады температур | около 650–800 °C |
| Серебряный 30–45 % (без фосфора) | Медь — латунь, медь — сталь, с флюсом | около 610–780 °C |
| Мягкий оловянный | Водопровод, отопление; не для фреона | 230–300 °C |
Пайка трубок кондиционера ведётся с продувкой азотом внутри трубы, чтобы на внутренней поверхности не образовалась окалина: она потом забивает фильтры, капилляры и ТРВ. Фосфорные припои нельзя применять для стали и латуни — соединение получается хрупким. Как паять разнородные металлы — в статье «соединение меди с латунью, сталью». См. также: основные принципы монтажа медных труб.
Частые вопросы
Каким припоем паять медные трубки кондиционера?
Медь с медью — медно-фосфорным припоем (5–15 % серебра или без него), флюс не нужен. Медь с латунью или сталью — серебросодержащим припоем 30–45 % с флюсом.
Зачем продувать азотом при пайке трубок кондиционера?
Без азота на внутренней стенке нагретой меди образуется окалина. Она отслаивается, разносится хладагентом по системе и забивает фильтр, капилляр и ТРВ, а также загрязняет масло компрессора.
Можно ли паять трубки кондиционера мягким припоем?
Нет. Мягкие оловянные припои не выдерживают давления и вибрации в холодильном контуре, поэтому трассы кондиционеров паяют только твёрдым припоем.
Какой припой нужен для пайки медных трубок кондиционера?
Медно-фосфорный, без серебра или с 2–15 % серебра: он паяет медь с медью без флюса. Для соединения меди с латунью или сталью нужен серебряный припой с флюсом; оловянные припои для фреоновых линий не применяют.
Читайте также